- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
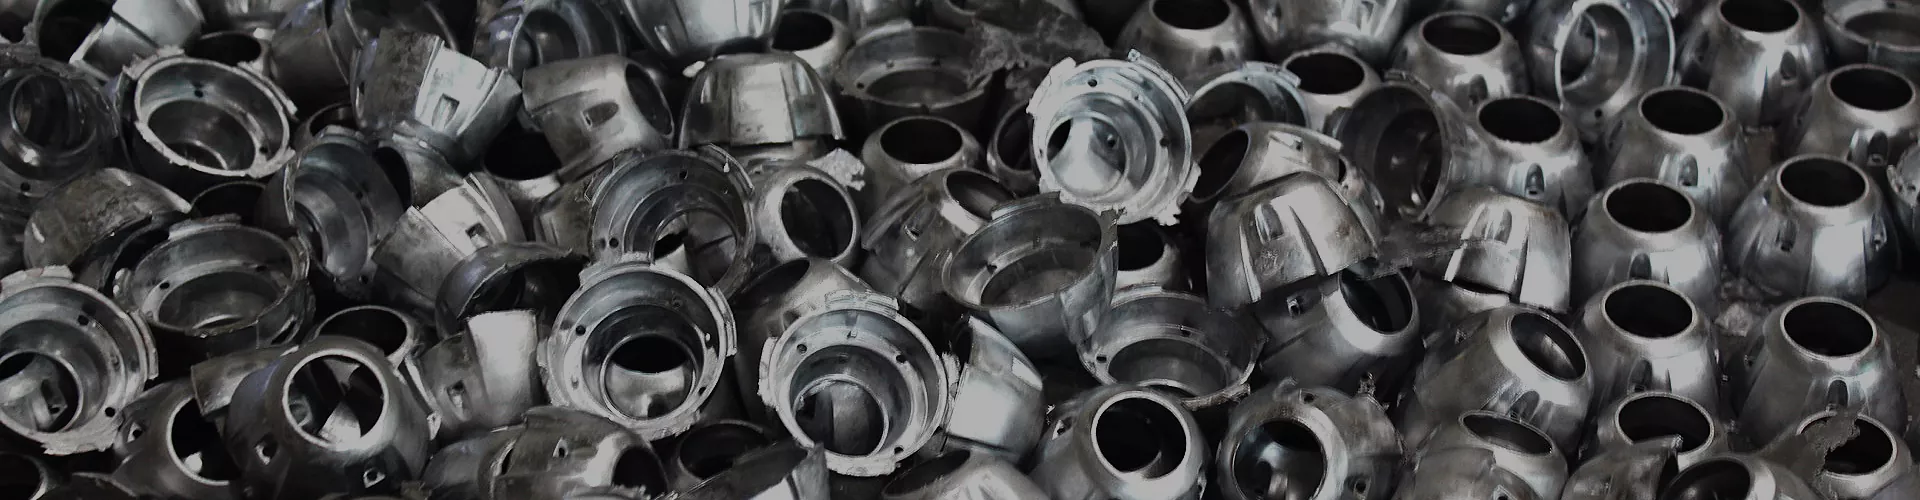

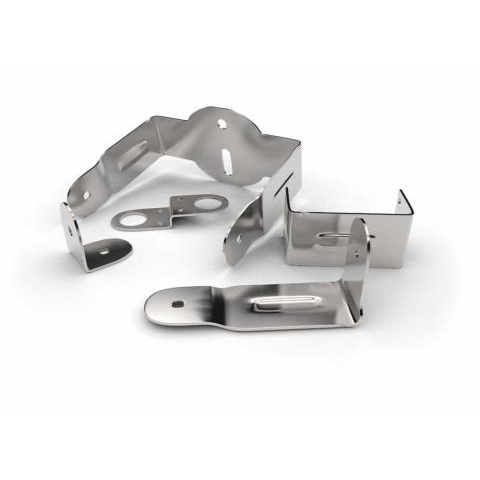


Gussmotorkomponenten
Xiamen Hongyu Intelligent Technology Co., Ltd. ist auf die kundenspezifische Entwicklung von Druckgussteilen für Schmierpumpengehäuse im Bereich Casting Engine Components spezialisiert. Wir konzentrieren uns auf die Schlüsselkomponenten des Motorschmiersystems und nutzen unsere professionellen Fertigungskapazitäten, um Kunden von Energieausrüstungen in Übersee stabile Qualität und kontrollierbare Lieferungslösungen für Chargen zu bieten.
Anfrage absenden
Produktbeschreibung
Produkteinführung
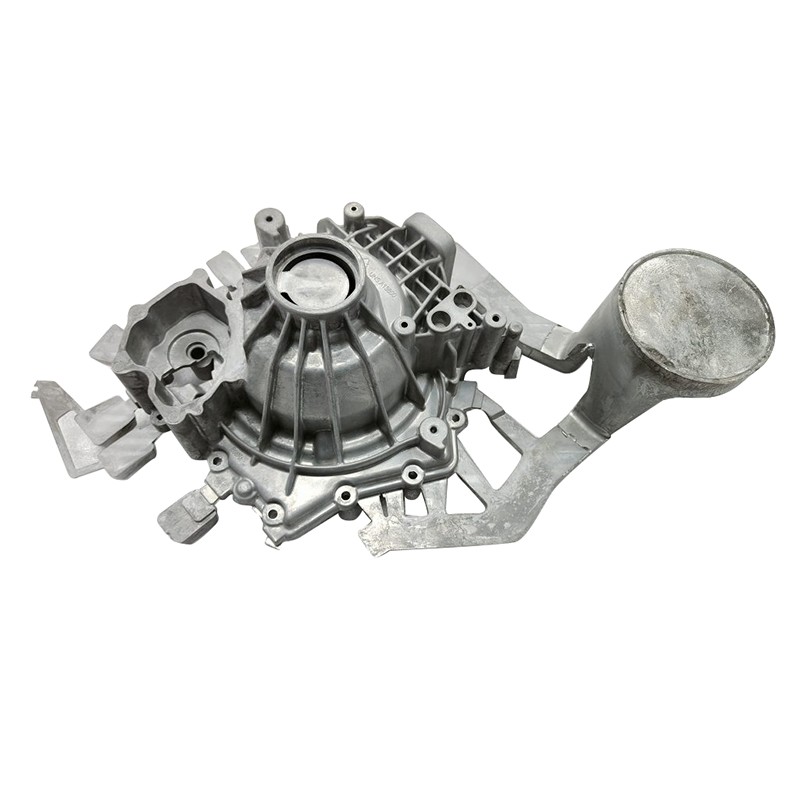
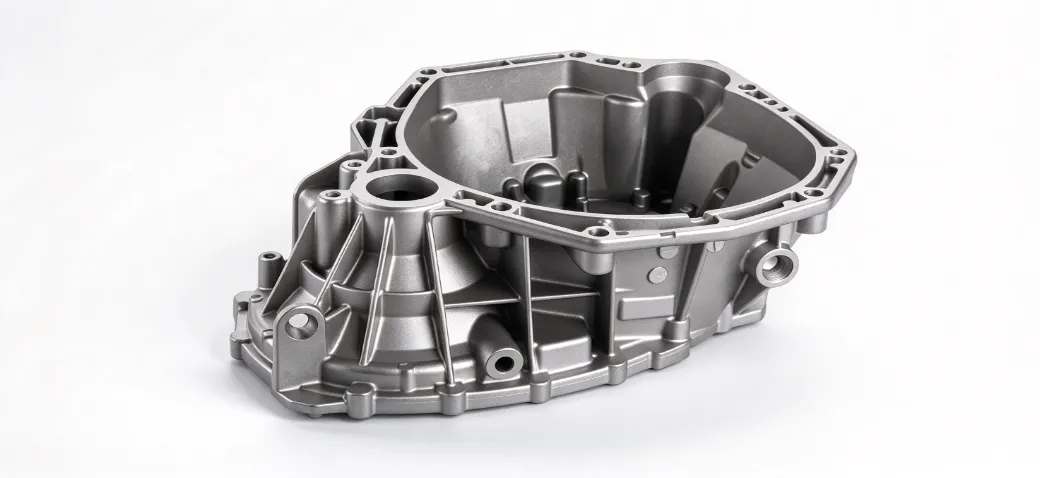
Das Ölpumpengehäuse ist die Kernkomponente des Motorschmiersystems, und die Genauigkeit der internen Strömungskanäle und die Dichtungsleistung bestimmen direkt die Zuverlässigkeit des gesamten Schmiersystems. Nach der Formung durch ein einteiliges Druckgussverfahren und der anschließenden Bearbeitung durch CNC-Präzisionsbearbeitung erhält man das fertige Produkt. Im Vergleich zur Schweißmontagemethode bietet Druckguss erhebliche Vorteile hinsichtlich der Strukturfestigkeit, der Chargenkosten und der Maßhaltigkeit. Unter den Motorteilen gehört das Pumpengehäuse zu den krafttragendsten Bauteilen mit den höchsten Anforderungen an die innere Dichtheit.
Kernstärken
1. Vordrucksimulation
Die internen Strömungskanäle der Schmierpumpe sind komplex. Die herkömmliche Druckgusslösung führt aufgrund von Lufteinschlüssen und Porosität häufig zu hohen Chargenleckraten. Vor der Formentwicklung führten wir eine MAGMAmasoft-Druckgusssimulation durch, um den Ort der eingeschlossenen Luft und die Tendenz zur Porosität vorherzusagen, Produktionsfehler in der Entwurfsphase zu vermeiden und die Anzahl der Formmodifikationen im Vergleich zur herkömmlichen Lösung um 40 % zu reduzieren.
2. Präzisionsbearbeitungssteuerung
Die Maßtoleranzen des Innenhohlraums und der Installationsfläche des Pumpengehäuses wirken sich direkt auf den volumetrischen Wirkungsgrad und die Dichtungslebensdauer des Pumpenkörpers aus. Wir verwenden ein Bearbeitungszentrum, um die Mehrflächenbearbeitung in einer Aufspannung durchzuführen. Die Schlüsselabmessungen haben einen stabilen CPK-Wert von über 1,33, was die stabile Bildung dünnwandiger Strukturen gewährleistet. Präzisionsteile wie die Kurbelwellen-Peripheriehalterungen können ebenfalls auf derselben Produktionslinie fertiggestellt werden, um einheitliche Verarbeitungsstandards für verschiedene Produkte sicherzustellen.
3. Materialanpassungsfähigkeit für verschiedene Leistungsbedingungen
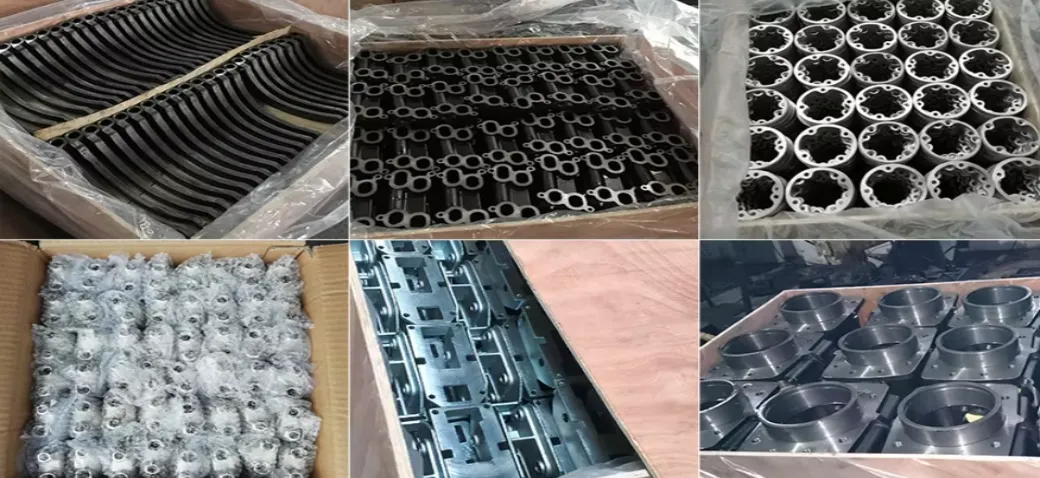
Alle Konstruktionsentwürfe werden während der Entwurfsphase gleichzeitig hinsichtlich Materialauswahl und Verarbeitungstechnologie bewertet. Das Pumpengehäuse von Pkw-Dieselmotoren ist über längere Zeit hohen Öltemperaturen ausgesetzt. Das Aluminiumlegierungsmaterial weist sowohl Ölbeständigkeit als auch Fließfähigkeit beim Gießen auf und reduziert das Gewicht im Vergleich zu ähnlichen Lösungen um 20 %. Wir können die Materialien flexibel entsprechend Ihren Arbeitsbedingungen auswählen und langfristige Einsatzszenarien von Normaltemperatur bis 120 °C abdecken.
Materialien und technische Spezifikationen
| Projekt | Parameterbeschreibung |
| Produktname | Gussmotorkomponenten |
| Grundlegender Prozess | Hochdruck-Druckguss, CNC-Präzisionsbearbeitung, Wärmebehandlung, Oberflächenpassivierung |
| Optionale Materialien | ADC12/A380-Aluminiumlegierung, H62-Kupferlegierung (je nach Anforderung ausgewählt) |
| Toleranzgrad | Wellenlochposition ±0,02 mm, Ebenheit der Installationsoberfläche 0,03 mm |
| Luftdichtheitstest | Der Druck wird 30 Sekunden lang ohne Leckage bei 0,5 MPa gehalten |
| Garantiezeitraum | 12 Monate ab Versanddatum. Für den kostenlosen Ersatz werden keine vom Menschen verursachten Schäden in Rechnung gestellt |
| Servicemodus | ODM/OEM-Anpassung, Unterstützung für Kleinserienmuster |
Hinweis: Bei den oben genannten Angaben handelt es sich um allgemeine Referenzspezifikationen für den Pumpengehäusetyp. Die endgültigen Parameter basieren auf den von Ihnen bestätigten Zeichnungen. Bei besonderer Druckbeständigkeit und besonderen Medium-Arbeitsbedingungen informieren Sie sich bitte im Voraus und führen Sie eine vorläufige Prozessbewertung durch.
Druckgussprozess und Qualitätskontrolle
Für die Gussmaschinenkomponenten haben wir die Häufigkeit der regelmäßigen Gussformwartung erhöht. Wir führen alle 5.000 Formzyklen eine Formwartung durch, um die Konsistenz der Pumpenkörperrohlinge sicherzustellen. Die Wartung wird alle 5.000 Formzyklen durchgeführt, um die Konsistenz der Pumpenkörperrohlinge sicherzustellen. Alle 5.000 Formproduktionszyklen wird eine Formwartung durchgeführt, um die Konsistenz der Pumpenkörperrohlinge sicherzustellen. Nach Fertigstellung der Druckgussrohlinge werden nacheinander folgende Prozesse durchgeführt: Entgraten, CNC-Feinfräsen, Fließkanalreinigung und Oberflächenbehandlung zur Entfernung der bearbeiteten Rückstände.
Der Zylinderkopfgehäusetyp mit derselben Prozessplattform kann die oben genannten Qualitätsstandards stabil reproduzieren. Das erste Stück jeder Rohlingscharge muss durch Drei-Koordinaten-Messung bestätigt werden und die Abweichung der Schlüsselabmessungen sollte innerhalb des Toleranzbereichs kontrolliert werden, um eine Massenproduktion zu ermöglichen.
Das Marine-Hilfspumpengehäuse wird lange Zeit in der Umgebung mit hoher Luftfeuchtigkeit und hohem Salzgehalt auf See eingesetzt. Wir haben den Oberflächenbehandlungsprozess speziell verbessert. Der neutrale Salzsprühtest von Schiffsmotorteilen kann mehr als 720 Stunden dauern. Während des Materialeingangsprozesses wird die Materialgüte überprüft und das Materialzertifikat aufbewahrt. Von den Druckgussrohlingen werden serienweise Proben genommen und einer Röntgenuntersuchung unterzogen, um sie auf innere Mängel zu prüfen. Alle Prüfprotokolle werden chargenweise archiviert und gespeichert.
Anwendungsbereiche und Auswahlschwerpunkte
Diese Art von Pumpengehäuse wird häufig in Pkw-Dieselmotoren, Schiffshilfsmaschinen, Generatorsätzen und anderen Bereichen eingesetzt. Bei Automotorteilen werden hohe Anforderungen an das Leichtgewicht gestellt. Die Druckgusslösung aus Aluminiumlegierung kann das Gesamtgewicht der Maschine effektiv reduzieren und die Kraftstoffeffizienz verbessern. Während der Auswahlphase müssen die Ölsorten, der Arbeitsdruck, der Temperaturbereich, die Schnittstellenspezifikationen und der Einbauraum bestätigt werden. In der Kategorie Motorteile ist das Pumpengehäuse unsere Hauptkategorie. Wir empfehlen Ihnen, vollständige Zeichnungen oder physische Muster bereitzustellen. Unser Ingenieurteam wird dann die Machbarkeitsbewertung für den Druckguss abschließen und den vorläufigen Plan erstellen.
Maßgeschneiderter Kooperationsprozess
1. Empfang von Dokumenten/Mustern: Empfangen Sie Ihre 2D-Zeichnungen, 3D-Modelle oder physischen Muster und sammeln Sie Projektinformationen wie Arbeitsbedingungen, Materialien, Losgröße und Toleranzanforderungen
2. Technische Bewertung: Schließen Sie die Machbarkeitsanalyse für Druckguss, die Identifizierung von Risikopunkten und die Erstellung eines vorläufigen Angebots innerhalb von 3 Arbeitstagen ab
3. Formenentwicklung: Passen Sie die Druckgussform individuell an. Der Standardzyklus beträgt 25 Tage. Vollständige Probeformung, Überarbeitung der Form und Überprüfung der Erststückgröße
4. Probenproduktion: T1-Proben herstellen. Lieferung innerhalb von 10 Werktagen. Führen Sie vollständige Inspektionen der Abmessungen und der Luftdichtheit durch
5. Batch-Produktion: Starten Sie nach der Probenbestätigung die Batch-Produktion. Die Lieferzeit für das Hauptprodukt beträgt 20-30 Tage. Implementieren Sie eine vollständige Prozessqualitätskontrolle
6. Inspektion und Lieferung: Komplette Endkontrolle und Verpackung. Veranlassen Sie den Versand entsprechend dem Lieferplan. Liefern Sie gleichzeitig komplette Chargeninspektionsmaterialien
Warum uns wählen?
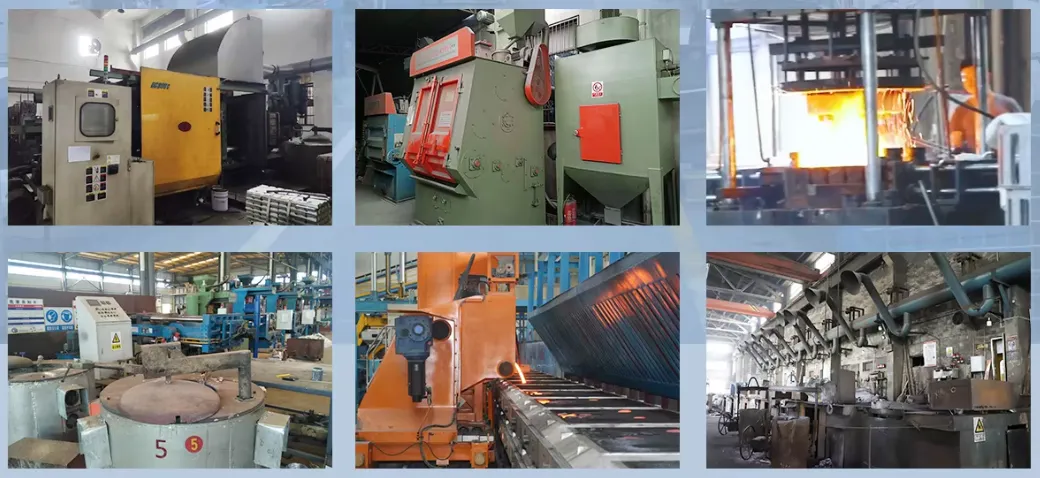
Wir verfügen über eine unabhängige Formenverarbeitungswerkstatt und eine Druckgussproduktionswerkstatt. Wir verfügen über insgesamt 12 800T-2000T-Druckgussmaschinen und konzentrieren uns seit 12 Jahren auf die Herstellung von Druckgussteilen für Pumpengehäuse. Als Hersteller von Druckguss-Motorteilen wurden unsere Produkte in 12 Länder und Regionen exportiert, darunter Deutschland, die Vereinigten Staaten und Japan. Wir sind mit den Automobilqualitätssystemen ISO 9001 und IATF 16949 vertraut. Wir können alle Qualitätsdokumente wie Materialblätter, Fehlererkennungsberichte und Inspektionsprotokolle entsprechend den Kundenanforderungen bereitstellen. Wir können die Nachfrage nach unterschiedlichen Chargenaufträgen flexibel erfüllen. Unser Kernprodukt, Casting Engine Components, erreicht durch integrierte Fertigungskapazitäten ein Gleichgewicht zwischen Chargenkosten und Betriebszuverlässigkeit. Die Mustergebühr kann vollständig von der Sammelbestellung abgezogen werden. Sie können uns jederzeit eine E-Mail senden, um Musterpläne oder technische Bewertungen anzufordern. Unser Engineering-Team wird innerhalb von 2 Werktagen antworten.
FAQ
Können die Druckgussteile des Ölpumpengehäuses anhand der Zeichnungen individuell angepasst werden?
Sicher. Wir unterstützen maßgeschneiderte Entwicklungen auf Basis von 2D-Zeichnungen, 3D-Modellen oder physischen Mustern.
Welche Zahlungsmethoden unterstützen Sie?
Flexible Zahlungsbedingungen können entsprechend der tatsächlichen Situation ausgehandelt werden. Wir unterstützen verschiedene internationale Handelsabwicklungsmethoden wie T/T und L/C.
Wie viel Maßtoleranz kann das Produkt erreichen?
Normalerweise kann er ±0,02 mm erreichen, wobei die in den Zeichnungen angegebene Toleranz eingehalten wird.
Können Prüfberichte für Massenprodukte bereitgestellt werden?
Wir können Materialzertifikate und Chargenkontrollprotokolle entsprechend Ihren Anforderungen bereitstellen.
Unterstützen Sie die Gravur von Logos und Teilenummern auf den Produkten?
Wir unterstützen Formengravur oder Laserbeschriftung.
Verwandte Kategorie
Anfrage absenden
Bitte zögern Sie nicht, Ihre Anfrage im untenstehenden Formular zu stellen. Wir werden Ihnen innerhalb von 24 Stunden antworten.