- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
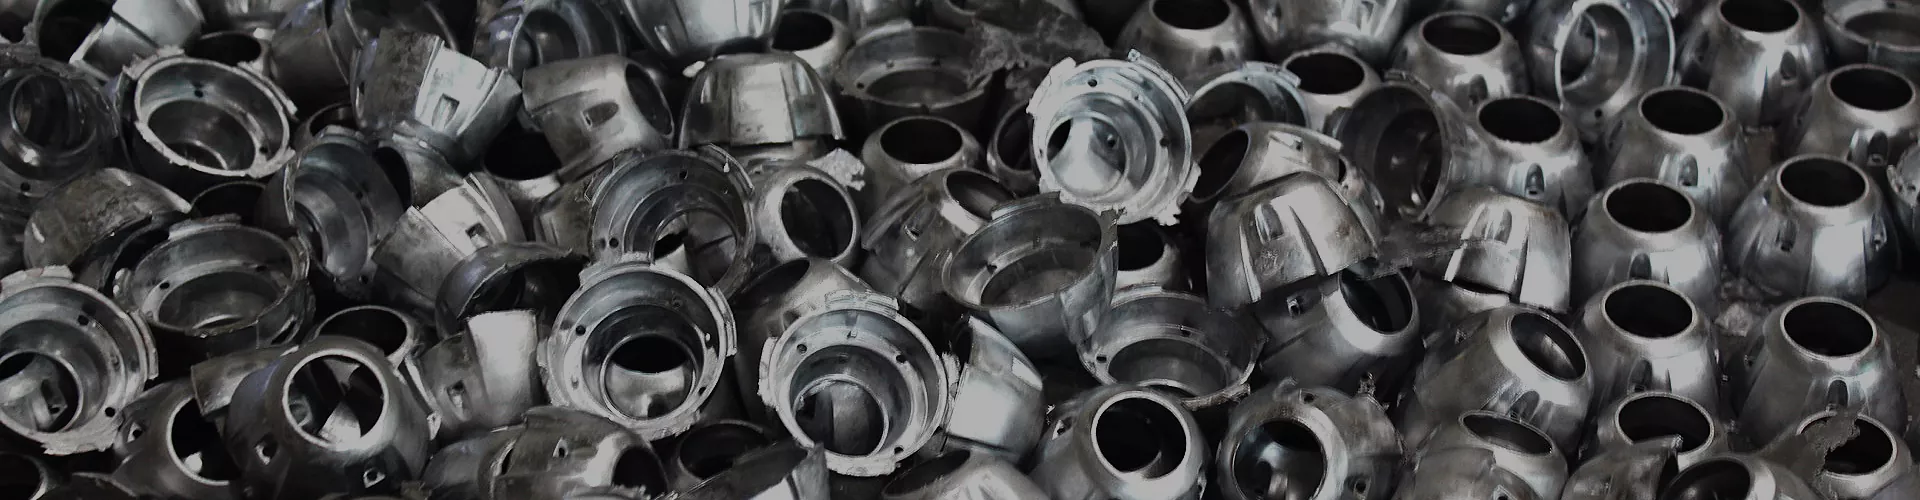



Druckguss-Lagerträgerpropeller
Xiamen Hongyu Intelligent Technology Co.Ltd. konzentriert sich auf Forschung und Entwicklung und Massenproduktion von Präzisionsdruckgussteilen. Sein Kernprodukt Druckguss-Lagerträger-Propeller wird häufig für Drohnen, Schiffsmodelle und kleine Kraftgeräte eingesetzt. Dank der integrierten Hochdruck-Druckgusstechnologie zeichnet sich das Produkt durch eine hohe strukturelle Festigkeit und ein stabiles dynamisches Gleichgewicht aus. Wir unterstützen kundenspezifische Entwicklungen auf der Grundlage von Zeichnungen und stellen vollständige Inspektionsdokumente zur Verfügung, um den Batch-Support-Anforderungen inländischer und ausländischer Hersteller von Energieanlagen gerecht zu werden.
Anfrage absenden
Produktbeschreibung
Produktbeschreibung
Der Trägerpropeller mit Druckgusslagern ist die Kernantriebskomponente in kleinen Antriebssystemen. Der Lagermontagesitz und die Propellerbasis werden durch Hochdruck-Druckguss integral in einen Rohling gegossen und durch Präzisionsbearbeitung, dynamische Gleichgewichtskalibrierung und Oberflächenbehandlung fertiggestellt. Im Vergleich zu zusammengebauten Strukturen eliminiert der integrierte Druckguss-Lagerträgerpropeller die Verbindungsverbindung zwischen Sitz und Propellerkörper, sorgt für eine höhere Laufkoaxialität und ist nach längerem Gebrauch weniger anfällig für Lockerung und Versatz. Der Blattwinkel und die Spezifikation des Lagersitzes können an unterschiedliche Leistungsanforderungen angepasst werden.
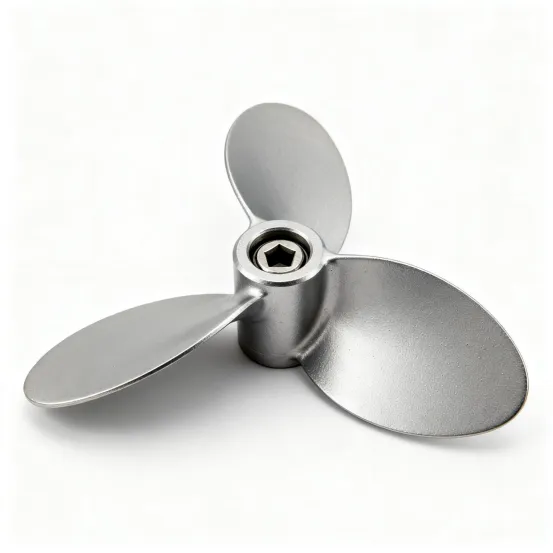
Leistungsmerkmale
1.Integrierte Druckgussstruktur für verbesserte Laufstabilität
Lagertragende Propeller halten der kontinuierlichen Zentrifugalkraft und wechselnden Belastungen im Hochgeschwindigkeitsbetrieb stand. Die strukturelle Koaxialität wirkt sich direkt auf die Leistungseffizienz und das Laufgeräusch aus. Der integrierte Druckguss verhindert die Anhäufung von Toleranzen beim Zusammenbau und verringert so das Risiko einer Lockerung des Sitzes und einer Exzentrizität des Propellers an der Quelle. Das in einem Schuss mittels Hochdruck-Druckguss hergestellte Produkt verfügt über eine dichte Innenstruktur und ein stabileres dynamisches Gleichgewicht und eignet sich für den Langzeitbetrieb unter Hochgeschwindigkeitsbedingungen.
2. Materialoptionen mit mehreren Spezifikationen für verschiedene Energieszenarien
Im Vergleich zu herkömmlichen Split-Propeller-Lösungen erreicht die integrierte Druckgussstruktur eine bessere Balance zwischen Leichtbau und Strukturfestigkeit. Das Material vereint hohe Festigkeit, geringes Gewicht und Korrosionsbeständigkeit und eignet sich für Drohnen, Schiffsmodelle und kleine Navigationsgeräte. Wir unterstützen die individuelle Anpassung der Anzahl der Rotorblätter, der Montageöffnung und der Größe des Lagersitzes und können nach Bedarf Dichtungsnuten und Verstärkungsrippen integrieren, um den Montage- und Leistungsanforderungen verschiedener Geräte gerecht zu werden.
3. Überprüfung des dynamischen Gleichgewichts vorab, um die Anpassungskosten für die Massenproduktion zu senken
Alle Strukturpläne durchlaufen eine vorläufige technische Bewertung, um potenzielle Probleme wie Verformung des Druckgusses, Abweichung des dynamischen Gleichgewichts und Koaxialitätsfehler des Lagersitzes vorherzusagen und so die Kosten für die anschließende Anpassung der Massenproduktion in der Entwurfsphase zu senken. Der Druckguss-Lagerträgerpropeller berücksichtigt in der ersten Entwurfsphase vollständig den Montageraum und die Betriebsparameter des Stromversorgungssystems. Der Blattwinkel und die Montageposition der Lager können adaptiv an die vollständigen Maschinenparameter des Kunden angepasst werden.
Technische Spezifikationen der Materialparameter
| Projekt | Parameterbeschreibung |
| Produktname | Druckguss-Lagerträgerpropeller |
| Grundlegender Prozess | Hochdruck-Druckguss, Präzisionsbearbeitung, dynamische Waagenkalibrierung, Oberflächen-Korrosionsschutzbehandlung |
| Optionale medizinische Materialien | ADC12-Aluminiumlegierung, A380-Aluminiumlegierung, Zamak3-Zinklegierung (wählbar basierend auf Lastniveau, Geschwindigkeitsanforderung und Korrosionsschutzszenario) |
| Strukturelle Form | Integrierter Lagersitztyp, der die individuelle Anpassung der Anzahl der Schaufeln, der Größe der Installationsöffnung und der Lagerpositionsspezifikationen unterstützt |
| Leistungsanforderungen | Maßhaltigkeitstest, dynamischer Gleichgewichtstest, Härtetest, im Einklang mit allgemeinen Industriestandards |
| Lieferdokumente | Materialzertifikat, Chargenprüfbericht, auf Anfrage erhältlich |
| Servicemodus | ODM/OEM-Anpassung, Massenproduktion, Unterstützung von Kleinserienmustern |
Hinweis: Bei den oben genannten handelt es sich um allgemeine Referenzparameter. Die endgültigen Indikatoren unterliegen den vom Kunden bestätigten Zeichnungen. Bei besonderen Anforderungen an Geschwindigkeit und Arbeitsbedingungen kontaktieren Sie uns bitte im Voraus für eine vorläufige Bewertung der Prozessdurchführbarkeit.
Anpassung der Druckgussform
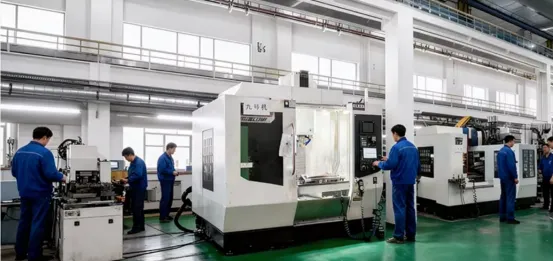
Als professioneller Hersteller von Druckgusspropellern optimieren wir das Formangusssystem und das Überlaufdesign für die Anforderungen an das dynamische Gleichgewicht des Propellers, um eine gleichmäßige Rohlingsstruktur sicherzustellen. Nach der Formung des Druckgussrohlings führen wir nacheinander Entgraten, Präzisionsbohren des Lagersitzes, Blattprofilierung und dynamische Gleichgewichtskalibrierung durch, um verbleibende Grate zu entfernen und die Koaxialität des Lagersitzes und die dynamische Gleichgewichtsgenauigkeit des Propellers sicherzustellen. Die meisten gewöhnlichen Druckgusshersteller konzentrieren sich nur auf die optischen Abmessungen. Bei Lagerpropellern legen wir mehr Wert auf die interne Strukturdichte und die Konsistenz des dynamischen Gleichgewichts und nehmen die Überprüfung des dynamischen Gleichgewichts als Standardprozess vor, um Vibrationsrisiken durch die Produktionsquelle zu vermeiden.
Full-Link-Qualitätsmanagement
Als unterstützender Lagerhersteller im Bereich Präzisionsdruckguss haben wir einen umfassenden Qualitätskontrollstandard etabliert. Wir prüfen die Materialqualitäten und bewahren die Originalmaterialzertifikate im Eingangsstadium auf, führen eine Stichprobenfehlererkennung an Druckgussrohlingen durch, um interne Gussfehler zu überprüfen, führen eine vollständige dimensionale Überprüfung der Lagersitze nach der Bearbeitung durch und führen nacheinander eine dynamische Gleichgewichtskalibrierung und eine Prüfung des Aussehens der fertigen Produkte durch. Die Werkstatt ist mit Bildmessgeräten, dynamischen Wuchtmessgeräten und speziellen Härtewerkzeugen ausgestattet, um alle Inspektionen durchzuführen, und alle Aufzeichnungen werden nach Charge archiviert. Neben der Maßprüfung konzentrieren wir uns auf die Überprüfung der Koaxialität der Lagermontageposition und der Oberflächenrauheit, um Probleme durch Blockieren der Baugruppe zu vermeiden. Wir wissen, wie wichtig die Rückverfolgbarkeit von Komponenten für Projektaudits im Ausland ist. Bei allen kundenspezifischen Projekten muss die Erstmusterbestätigung abgeschlossen werden, bevor die Massenproduktion beginnt.
Auswahlhilfe
In der Auswahlphase müssen Sie den Anwendungsbereich, die Leistungsparameter, die Montageabmessungen, die Lagerspezifikationen und die Laufgeschwindigkeit bestätigen. Es empfiehlt sich eine umfassende Auswahl kombiniert mit gemessenen Leistungsindikatoren. Unterschiedliche Antriebsanlagen stellen unterschiedliche Anforderungen an die Propellerstruktur. Kleine Luftbild- und Inspektionsgeräte sind sehr gewichtsempfindlich und erfordern einen stabilen Betrieb und geringe Geräuschentwicklung. Drei Kernindikatoren sollten im Mittelpunkt stehen: dynamische Gleichgewichtsgenauigkeit, Schubeffizienz und Gewichtskonsistenz, um Leistungsschwankungen der Ausrüstung aufgrund individueller Produktunterschiede zu vermeiden.
Für kleine Luftbild- und Inspektionsgeräte gelten die Spezifikationen für Drohnenpropeller. Das Produkt konzentriert sich auf leichtes und geräuscharmes Design. Das Blattprofil ist durch Strömungsdynamik optimiert, um Schub zu gewährleisten und gleichzeitig den Windwiderstand beim Laufen zu reduzieren, was für die langen Ausdaueranforderungen von Drohnen geeignet ist. Jede Charge fertiger Produkte wird einzeln mit professionellen dynamischen Waagenprüfgeräten kalibriert, wobei die stabile Genauigkeit den Grad G2,5 erreicht. Die Abweichung der Schubeffizienz beträgt ≤3 % bei Nenngeschwindigkeit, die Abweichung des Einzelpropellergewichts wird innerhalb von ±0,5 g kontrolliert und das Blattprofil wird durch ein Koordinatenmessgerät überprüft, wodurch durch Montagetoleranzen verursachter Jitter effektiv reduziert und die Flugstabilität verbessert wird.
Für Kraftgeräte mit hohem Schub erfordern Hauptluftschraubenpropeller, entsprechende Lagerträgerpropeller eine höhere strukturelle Festigkeit und Ermüdungsbeständigkeit. Die Verbindungsstärke zwischen Blatt und Lagersitz ist der zentrale Indikator, und auch die strukturelle Ermüdungslebensdauer bei langfristigem Hochgeschwindigkeitsbetrieb sollte berücksichtigt werden. Die Struktur besteht 10^7 Zyklen eines Ermüdungssimulationstests unter wechselnder Belastung ohne Risse und bleibende Verformungen. Die Gleichmäßigkeit der Wandstärke der Druckgussrohlinge wird innerhalb von ±0,05 mm kontrolliert. Bei der Chargenprobenahme wird die innere Porosität durch Röntgenfehlererkennung überprüft, wobei die Indikatoren unter den allgemeinen Industriestandards liegen. Solche Produkte passen normalerweise zu größeren Lagern. Wir können die lokale Wandstärke und die Anordnung der Verstärkungsrippen des Lagersitzes je nach Belastung optimieren, um eine langfristige Betriebszuverlässigkeit unter Hochlastbedingungen sicherzustellen.
Beschreibung des Lagersitzdesigns
Die Gestaltung des Lagersitzes ist der Kern der Produktanpassungsfähigkeit, die direkt die Einbaugenauigkeit, Laufstabilität und Gesamtlebensdauer der Lager bestimmt. Verarbeitungstechnologie und Prüfstandards werden in der Entwurfsphase aufeinander abgestimmt, um eine kontrollierbare Genauigkeit des Endprodukts zu gewährleisten. Standard-Druckgusslager-Montagepositionen sind mit herkömmlichen Rillenkugellagern kompatibel. Die Montagereferenzfläche wird durch Präzisionsbearbeitung bearbeitet. Alle Innenlöcher der Lagersitze werden einzeln durch Präzisionsbohren bearbeitet. Nach der Fertigstellung wird die Koaxialität mit einem Koordinatenmessgerät überprüft, wobei die Toleranz stabil auf 0,02 mm eingestellt wird. Die Ebenheit der Montagereferenzfläche beträgt ≤ 0,015 mm und die Oberflächenrauheit Ra ≤ 0,8 μm, wodurch der Außenring des Lagers vollständig angepasst werden kann und exzentrischer Verschleiß und ungewöhnliche Laufgeräusche bei Hochgeschwindigkeitsbetrieb reduziert werden.
Die Standardtoleranz für den Lagereinbau wird strikt in Übereinstimmung mit den ISO-Industriestandards umgesetzt, wobei standardmäßig die Bohrungsbasispassung erfolgt. Auch die Toleranzklasse und die Struktur der Dichtungsnuten können je nach Bedarf angepasst werden, um sich an unterschiedliche Schutzstufen und Arbeitsbedingungen anzupassen und so spezielle Montageanforderungen wie Staub- und Wasserdichtigkeit zu erfüllen. Für Hochgeschwindigkeits- und Schwerlastszenarien können wir die Toleranzzone und das Übermaß der Innenbohrung anpassen, um ein Durchrutschen des Außenrings während des Lagerbetriebs zu verhindern.
Beschreibung der Wartungsanpassungsfähigkeit
Lager sind Verschleißteile in Energiesystemen. Die einfache Demontage wirkt sich direkt auf die Betriebs- und Wartungskosten der Ausrüstung sowie auf die Effizienz der Fehlerbehebung aus. Wir berücksichtigen die Werkzeuganpassungsfähigkeit in Terminalwartungsszenarien bereits in der Produktdesignphase und für die routinemäßige Wartung sind keine speziellen, maßgeschneiderten Werkzeuge erforderlich. Für die tägliche Wartung ist das Design des Lagersitzes mit allgemeinen Demontagewerkzeugen für Lagerabzieher kompatibel. Am Lageraußenring ist eine Standardspannungsstufe reserviert. Die Kraft ist bei der Demontage gleichmäßig und verursacht keine Kratzer auf der Innenbohrung des Lagersitzes und der Montagereferenzfläche. Nach 500 Zyklen des Demontagesimulationstests beträgt die Genauigkeitserhaltungsrate des Lagersitz-Innenlochs und der Referenzfläche ≥98 %. Durch die routinemäßige Demontage kommt es nicht zu einer irreversiblen Genauigkeitsminderung, wodurch die Genauigkeit der Gehäusebasis wirksam geschützt und die Gesamtlebensdauer des Produkts verlängert wird.
Bei Radantriebsgeräten und fahrzeugmontierten Antriebsaggregaten ist die Produktmontagestruktur auch mit dem Arbeitsraum des Radlagerabziehers kompatibel. Um den Montageflansch herum ist ausreichend Demontagespielraum vorgesehen, der sich an den Backenöffnungsabstand und den Hub herkömmlicher Fahrzeuglagerabzieher anpasst. Die Wartung kann ohne zusätzliche strukturelle Änderungen durchgeführt werden, wodurch die täglichen Wartungs- und Demontageanforderungen von fahrzeugmontierten Antriebsaggregaten erfüllt werden.
Benutzerdefinierter Lieferprozess
1. Datenempfang: Empfangen Sie 2D-Zeichnungen, 3D-Modelle oder physische Muster von Kunden und sammeln Sie Projektinformationen wie Materialbedarf, Leistungsindikatoren und Kaufmenge
2.Prozessbewertung: Bewerten Sie die Machbarkeit des Druckgusses, identifizieren Sie potenzielle Risiken wie Probleme mit dem dynamischen Gleichgewicht und stellen Sie vorläufige Lösungen und Angebote bereit
3.Mold RD: Passen Sie Druckgussformen für entsprechende Produkte an, führen Sie die Fehlersuche und Optimierung der Testform durch
4.Probeproduktion von Mustern: Erstellen Sie eine erste Charge von Mustern, führen Sie Tests zur Abmessung und zur dynamischen Auswuchtleistung durch und legen Sie sie den Kunden zur Bestätigung vor
5. Massenproduktion: Beginnen Sie mit der Massenproduktion nach der Probenbestätigung und führen Sie eine umfassende Qualitätskontrolle durch
6.Inspektion Lieferung: Führen Sie die Endkontrolle durch, verpacken Sie nach Bedarf, arrangieren Sie den Logistikversand und liefern Sie gleichzeitig relevante Inspektionsdokumente
Warum sollten Sie sich für uns entscheiden?
Wir verfügen über unabhängige Formenverarbeitungswerkstätten und Druckgussproduktionswerkstätten. Alle Kernprozesse von der Form-RD, der Druckgussformung, der Präzisionsbearbeitung bis zur Endproduktprüfung werden im eigenen Haus ohne Auslagerung durchgeführt, was eine stabile Kontrolle des Lieferzyklus und Qualitätskonsistenz ermöglicht. Unser Team verfügt über jahrelange Erfahrung in Druckgussprojekten für Energieanlagen und ist mit den Auditstandards für Lieferketten in Übersee vertraut. Nach Erhalt der Zeichnungen führen wir eine Simulationsanalyse der Druckgussumformung durch, um Fertigungsrisiken wie Lunker, Verformungen und Abweichungen des dynamischen Gleichgewichts proaktiv zu identifizieren und gleichzeitig Lösungen zur Strukturoptimierung bereitzustellen.
Unterstützt durch Full-Link-Produktionsmanagementfunktionen eignet sich unser Kernprodukt „Druckguss-Lagerträger-Propeller“ für verschiedene Anpassungsprojekte für Energieausrüstung in Übersee. Wir unterstützen sowohl die Bemusterung kleiner Chargen als auch das Andocken großer Bestellungen. Gerne können Sie Zeichnungen zur Projektbewertung und Prototypenerstellung senden.
FAQ
Welche Oberflächenbehandlungen gibt es für diesen Lagerträgerpropeller?
Passivierung, Sandstrahlen, Eloxieren und Pulverbeschichten, wählbar nach Korrosions- und Verschleißfestigkeitsanforderungen.
Zu welchen Standardlagergrößen passt das Produkt?
Standard für Rillenkugellager der Serien 60 und 62, Bohrungsgröße anpassbar an das angegebene Lagermodell.
Können Klingenanzahl, -winkel und -profil individuell angepasst werden?
Ja, 2–4 Blätter verfügbar, einstellbar je nach Schub-, Geschwindigkeits- und Geräuschanforderungen.
Können Sie spezielle Testberichte wie den Salzsprühtest zur Verfügung stellen?
Ja, Berichte über Salzsprühnebel, Ermüdungslebensdauer und Schubeffizienz sind mit Chargenrückverfolgbarkeitsdaten verfügbar.
Wie hoch sind die Formkosten und die Mustervorlaufzeit für neue Werkzeuge?
15–20 Tage für Standardstrukturen. Die Formkosten hängen von der Komplexität ab und sind bei Großbestellungen erstattungsfähig.
Unterstützen Sie neutrale oder individuell gebrandete Verpackungen?
Ja, es sind sowohl neutrale Verpackungen ohne Markenzeichen als auch kundenspezifische Verpackungen erhältlich.
Welche Versandarten und Handelsbedingungen unterstützen Sie?
EXW, FOB, CIF verfügbar. Seefracht, Luftfracht, internationale Expresssendungen, wir akzeptieren benannte Spediteure.
Welche Vorteile haben Druckgusspropeller gegenüber Spritzgusspropellern?
Höhere Festigkeit, bessere Verformungs- und Hitzebeständigkeit, stabileres dynamisches Gleichgewicht bei hoher Geschwindigkeit, längere Lebensdauer.
Können wir zunächst Muster für Tests an Bord erhalten?
Ja, Lagermuster oder kundenspezifische Prototypen stehen zum Testen vor der Massenproduktion zur Verfügung.
Verwandte Kategorie
Anfrage absenden
Bitte zögern Sie nicht, Ihre Anfrage im untenstehenden Formular zu stellen. Wir werden Ihnen innerhalb von 24 Stunden antworten.